

Промышленные системы для автоматической сварки под флюсом (SAW / Tandem SAW) серии ASAW-ACDC
Инверторные источники нового поколения AOTAI на базе мощных IGBT-модулей — эталонное качество шва, прецизионное управление термическим циклом и кратный рост производительности при сборке критически важных металлоконструкций.
Передовая инверторная технология ASAW-ACDC: Технические преимущества
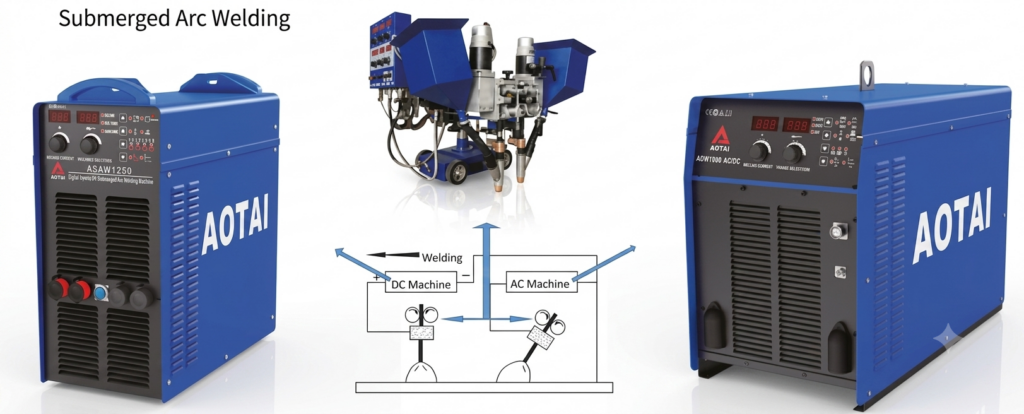
Промышленные сварочные системы серии ASAW-ACDC разработаны для автоматической сварки под флюсом (SAW) листового проката из углеродистых, низколегированных, высокопрочных, нержавеющих и жаропрочных сталей толщиной от 3 мм до сверхтолстых плит. В отличие от устаревших трансформаторных источников, инверторная платформа AOTAI использует технологию мягкой коммутации (Soft Switching) на базе IGBT-транзисторов, обеспечивая мгновенную динамическую реакцию дуги и жесткое сглаживание параметров сварки.
Ключевые технологические и эксплуатационные достоинства:
- Управляемая прямоугольная форма волны (AC Square Wave): Система предоставляет полную свободу независимой настройки частоты переменного тока (10–100 Гц), длительности полупериодов (Duty Cycle) и смещения постоянного тока (DC Offset). Это позволяет сварочному инженеру точечно разделять энергетический баланс: регулировать глубину проплавления основного металла и контролировать скорость расплавления присадочной проволоки (коэффициент наплавки).
- Улучшенное повторное зажигание дуги без дефектов: За счет сверхбыстрого перехода тока через ноль в прямоугольной волне переменного тока повторный поджиг дуги происходит мгновенно и без искрообразования, что полностью исключает непровары, шлаковые включения и нестабильность горения на высоком токе.
- Цифровая микропроцессорная память (10 технологических программ): Возможность сохранения и моментального вызова до 10 настроенных наборов параметров (ток, напряжение, скорость подачи проволоки, параметры AC волны) для быстрой перенастройки сварочного трактора под различные толщины и пространственные типы соединений.
- Интеллектуальная защита и надежность в тяжелых условиях: Адаптивное управление системой охлаждения с регулируемой скоростью вентиляторов снижает попадание пыли и флюса внутрь корпуса, а интегрированные электронные датчики безопасности защищают трактор от опрокидывания, обрыва дуги и перегрузки по питающей сети.
При стандартной синусоидальной форме AC-тока частотой 50 Гц процесс коммутации фаз занимает значительное время, сопровождаясь падением энергии дуги. Прямоугольная волна AOTAI Square Wave обеспечивает практически мгновенную смену полярности. Это гарантирует максимальную концентрированность дуги, стабильный перенос металла и снижение тепловложения при сохранении рекордного провара.
Технические характеристики источников ASAW-ACDC:
| Технический параметр | ASAW1000ACDC | ASAW1250ACDC |
|---|---|---|
| Продолжительность включения (ПВ / Duty Cycle) при 40°C | 100% @ 1000A | 100% @ 1250A (AC) |
| Диапазон регулирования сварочного тока (А) | 50 – 1010 А | 50 – 1260 А |
| Диапазон частоты переменного тока (Гц) | 10 – 100 Гц | 10 – 100 Гц |
| Диаметр сварочной проволоки (мм) | 1.6 – 5.0 мм | 1.6 – 5.0 мм |
| Масса сварочного источника (кг) | 165 кг | 170 кг |
Двухдуговая система автоматической сварки под флюсом TANDEM SAW
Двухдуговой комплекс AOTAI TANDEM SAW объединяет два независимых инверторных источника питания и специализированный двухдуговой трактор в единую технологическую экосистему. Данное решение спроектировано специально для сварки средних, больших и сверхбольших толщин, где ключевыми требованиями являются металлургическая чистота шва, минимальные поводки и максимальная скорость заполнения разделки.
Физика процесса и геометрия двухдуговой сварки TANDEM:
Синхронизированный процесс комбинирует сильные стороны постоянного (DC) и переменного (AC) токов:
- Ведущая дуга (DC Lead Arc): Первая сварочная головка работает на постоянном токе прямой или обратной полярности, обеспечивая глубокое проплавление основного металла и стабильное формирование корня шва.
- Ведомая дуга (AC Trail Arc): Вторая сварочная головка работает на переменном токе с прямоугольной волной, отвечая за интенсивное заполнение разделки кромок, дегазацию сварочной ванны и качественное формирование гладкого чешуйчатого валикового шва.
- Оптимизированный угол наклона сварочных головок: Ведомая головка отрегулирована со специальным углом наклона относительно ведущей. Присадочная проволока поступает точно в хвостовую часть общей жидкой сварочной ванны. Это предотвращает затекание шлака перед дугой, гарантирует полное сплавление со стенками разделки и предотвращает образование пор и подрезов.
Рекордные производственные показатели TANDEM SAW:
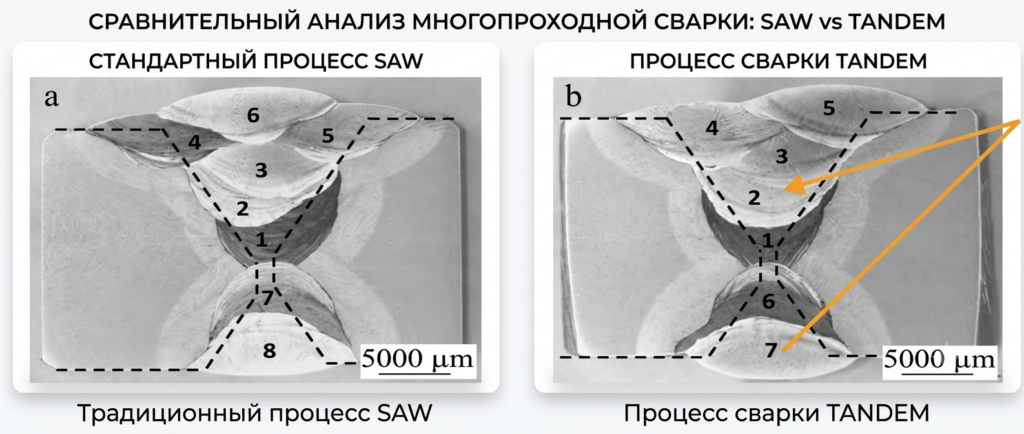
- Производительность Скорость наплавки до 30 кг/час: Увеличение скорости сварки и объема наплавленного металла в 2.3–2.88 раза по сравнению с однодуговой сваркой SAW.
- Сверхтолщины Работа с большими диаметрами проволоки: Стабильная одновременная подача комбинаций 2×3.0 мм, 2×4.0 мм и 2×6.0 мм.
- Экономия Сварка плит 25 мм без разделки кромок: Технология AOTAI TANDEM позволяет сваривать стыковые соединения плит толщиной 25 мм без предварительной V-образной разделки кромок и без трудоемкой механической зачистки (строжки) корня шва, обеспечивая 100% гарантированный провар на всю глубину.
- Энергоэффективность Сокращение цикла сварки: На V-образной разделке плит толщиной 30 мм (угол 60°, длина 10 м, вес наплавки 43.5 кг) время выполнения шва системой TANDEM составляет всего 34.6% от времени однодуговой сварки!
Технические характеристики систем TANDEM SAW:
| Характеристика комплекса | TANDEM 1000 | TANDEM 1250 | TANDEM 1600 |
|---|---|---|---|
| Состав источников питания | 2 × ASAW1000II / ACDC | 2 × ASAW1250II / ACDC | 1 × ASAW1600II (DC) + 1 × ASAW1250ACDC (AC) |
| Продолжительность включения (ПВ) | 100% @ 1000A | 100% @ 1250A | 100% @ 1600A / 1250A |
| Рабочее напряжение дуги (В) | 20 – 50 В | 20 – 50 В | 20 – 50 В |
| Диаметр сварочных проволок (мм) | 3.0 – 6.0 мм | 3.0 – 6.0 мм | 3.0 – 6.0 мм |
Промышленные отраслевые показатели и результаты заводских испытаний
Автоматические системы AOTAI Tandem SAW доказали высокую экономическую эффективность и надежность на крупнейших машиностроительных и судостроительных предприятиях:
- Судостроение и морские платформы: Сварка секций корпусов на скоростях 65–70 см/мин. Плиты толщиной 25 мм свариваются встык без фаски и строжки корня с полным проваром. Рост производительности — в 2–3 раза.
- Ветроэнергетика (башни ВЭУ): Сварка обечаек большого диаметра на скоростях 60–70 см/мин. По сравнению с однодуговыми источниками скорость процесса возрастает в 2.88 раза (сокращение времени цикла на 188%).
- Тяжелое машиностроение и спецтехника: Автоматическая сварка элементов карьерных самосвалов, стрел экскаваторов и дорожных катков на скоростях 45–55 см/мин.
- Строительные металлоконструкции и мостостроение: Высокоскоростной провар двутавровых и коробчатых балок со скоростью 50–70 см/мин с ускорением производства в 2.3 раза.
- Производство биметаллических и композитных плит: Наплавка и сварка износостойких плит на скоростях 70–80 см/мин (рост производительности > 50% относительно одиночного источника ASAW1000).
Видеодемонстрация работы системы Tandem SAW AOTAI
Оцените реальную скорость, стабильность дуги под флюсом и качество формируемого валика в нашем видеообзоре:
© 2026 AOTAI Россия. Все права защищены. Использование текстовых, графических и технических материалов сайта без письменного согласия правообладателя запрещено. Копирование информации возможно только с обязательной активной ссылкой на первоисточник.