Автоматическая сварка под флюсом AOTAI Hot-Wire SAW: Увеличение производительности на 110%
Технологический тупик классической сварки SAW
На традиционной автоматической сварке скорость наплавки одной дугой жестко ограничена пределом в 10-13 кг/ч. Попытки увеличить производительность за счет повышения сварочного тока до 800-1000 А приводят к катастрофическим последствиям:
- Избыточное тепловложение: Критический перегрев конструкции вызывает температурные поводки и деформации.
- Падение качества металла: Снижение ударной вязкости в зоне термического влияния (ЗТВ), что ведет к браку лабораторией.
- Перерасход ресурсов: Каждый лишний проход — это прямые потери на переплав флюса и оплату электроэнергии.
- Потери времени: До 40% времени уходит на межпроходную зачистку шлаковой корки.
Решение: Резистивный подогрев проволоки AOTAI Hot-Wire
Инновация заключается в предварительном разогреве присадочной проволоки до ее попадания в сварочную ванну. Увеличенный вылет электрода со стандартных 30 мм до 150 мм обеспечивает разогрев присадки за счет омического тепла.
За счет закона Джоуля-Ленца при токе 600 А расчетное тепловыделение составляет 32,77 кДж. Электродная проволока поступает в зону дуги уже разогретой. Энергия дуги тратится на формирование шва, а не на расплавление холодной присадки, исключая паразитный нагрев изделия и дорогостоящую правку геометрии.
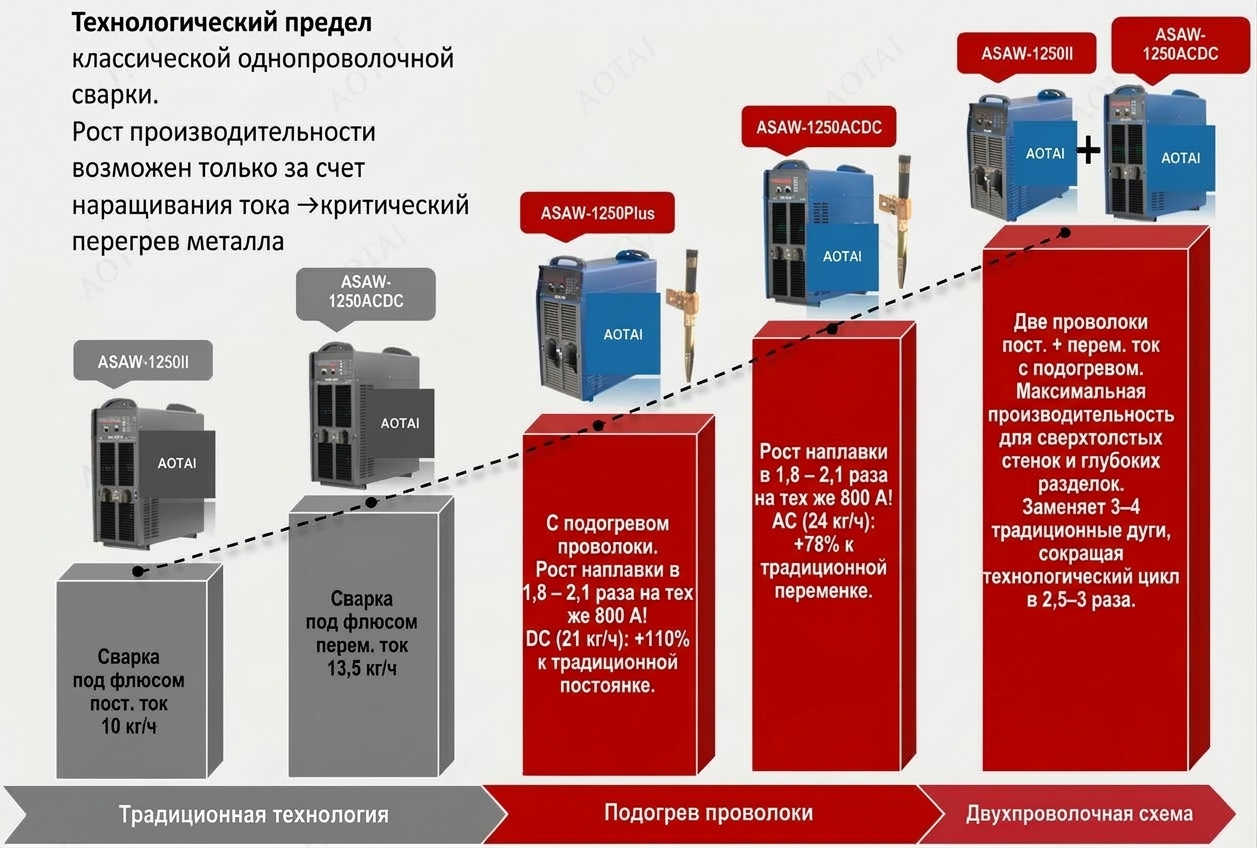
Факты и цифры: Сравнение производительности
Рост наплавки в 2 раза
При токе 800 А традиционная сварка дает 11,4 кг/ч. Система AOTAI Hot Wire на переменном токе (AC) выдает 24 кг/ч (+78%), а на постоянном токе (DC) — 21 кг/ч (+110%).
Скорость подачи проволоки
На безопасном токе 700 А классическая дуга подает проволоку Ø4,0 мм со скоростью 1,4 м/мин. Технология AOTAI при тех же 700 А достигает 3,4 м/мин — прирост в 2,4 раза.
Ключевое инженерное преимущество: Прямой контроль подачи (AOTAI vs Lincoln Electric)
При работе с проволокой Ø4,0 мм на вылете 120–150 мм возникает колоссальное механическое сопротивление в токоподводящем мундштуке. Канал забивается медной пылью, кабель-тракт перекручивается, и тяжело натянутая проволока стремится проскользнуть. То, как сварочная система справляется с этим трением — определяющий фактор отсутствия брака по УЗК.
| Параметр сравнения | Lincoln Electric (Системы Power Feed / LSO) | AOTAI (Система Hot-Wire SAW) |
|---|---|---|
| Тип контроля скорости | Косвенный контроль (Оптический энкодер на валу двигателя). | Прямая обратная связь (Контактный тахометр на самой проволоке). |
| Что отслеживает система | Считывает обороты мотора. Умножает вращение на диаметр ролика и предполагает скорость подачи. | Физически считывает движение сварочной проволоки через измерительный ролик в реальном времени. |
| Поведение при проскальзывании | При сопротивлении проволока проскальзывает. Двигатель крутится нормально, аппарат «думает», что скорость 50 см/мин, а реально идет 40 см/мин. | Тахометр моментально фиксирует падение фактической скорости движения проволоки на доли процента. |
| Реакция системы | Дуга удлиняется и блуждает, плавает катет, меняется проплавление. Софт Waveform пытается выровнять ток, но металла физически не хватает. | Система мгновенно дает команду приводу поднять обороты двигателя точно на величину компенсации проскальзывания. |
| Риск для производства | Риск непровара корня или обрыва дуги, маскируемый работой управляющего софта. Выявляется только на этапе УЗК. | Стопроцентная повторяемость. Подача металла математически точна независимо от износа роликов или изгиба кабеля. |
«Технология глубокого вылета (120–150 мм) всегда сопровождается повышенным трением проволоки в мундштуке. В системах конкурентов контроль завязан на обороты двигателя: если 4-миллиметровая проволока хоть немного проскальзывает из-за сопротивления, аппарат этого не замечает, формируя плавающий катет и непровар.
AOTAI исключает эту проблему физически. Контактный тахометр снимает показания напрямую с самой проволоки. Наша система гарантирует, что в сварочную ванну будет подано ровно заданное количество граммов металла в секунду, полностью исключая брак по вине подающего механизма».
Обзор технологий автоматической сварки под флюсом
1. Miller Electric (США)
Технология SubArc Hercules™: Построена на базе специализированной сварочной головки с предварительным нагревом проволоки перед дугой. Требует использования второго (нагревающего) источника питания (например, XMT 450), что существенно удорожает комплект оборудования.
2. Lincoln Electric (США)
Технология Long Stick-Out (LSO): Интегрируется в комплексы на базе источников Power Wave AC/DC. Ставка сделана на увеличенный вылет электрода, однако косвенный контроль скорости подачи энкодером мотора создает риски при высоком трении в канале.
3. ESAB (Швеция / США)
Технология ICE™ (Integrated Cold Electrode): В сварочную ванну расщепленной дуги (Twin Arc) подается третья «холодная» нетоковедущая проволока, плавящаяся от тепла ванны. Требует сложных горелочных устройств и точной настройки геометрии разделки.
4. AOTAI Electric (Китай)
Технология Hot-Wire SAW: Промышленные тракторы серии MZ и комплексы ASAW-1250. Сочетают омический подогрев проволоки, прямую обратную связь по скорости через контактный тахометр и возможность работы от одного источника. Эффективно вытесняют западные аналоги при модернизации цехов.
Реальные производственные испытания (Толщина стенки 20-24 мм)
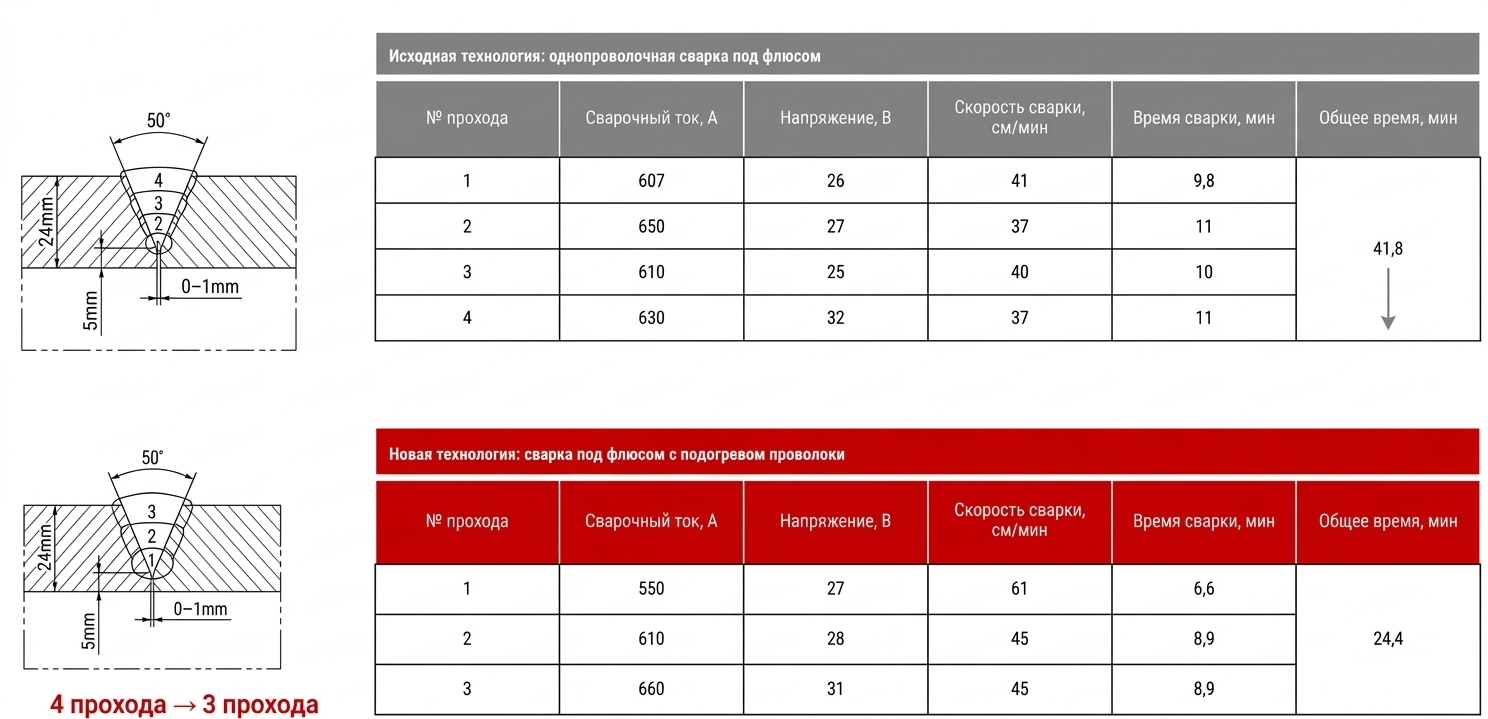
Кейс №1: Стыковой шов 24 мм (Сталь 09Г2С)
При сварке 4 метров шва традиционная технология требовала 4 проходов и 41,8 минут горения дуги. Внедрение AOTAI Hot Wire позволило заполнить разделку за 3 прохода, увеличив скорость движения дуги до 61 см/мин. Итоговое время сварки сократилось до 24,4 минут (экономия 17,4 мин на каждом стыке, реальный прирост производительности +71,3%).
Кейс №2: Морской трубопровод (Диаметр 3,75 м, стенка 20 мм)
Ранее на 1 кольцевой стык (длина почти 12 метров) уходило 7 проходов и 165 минут. Технология AOTAI сократила процесс до 5 проходов на том же токе (400-545 А) со скоростью хода до 65 см/мин. Время сварки упало до 102 минут.
- Экономия 1050 часов на контракте в 1000 стыков.
- Снижение расхода флюса и электродной проволоки на 28%.
Гарантия качества: УЗК и ударная вязкость
Главный страх технологов: «Не станет ли металл хрупким из-за высокой скорости?». Отвечаем протоколами лабораторных испытаний шва (Сталь 09Г2С / S355):
| Параметр | Норматив (ГОСТ) | Результат AOTAI Hot Wire |
|---|---|---|
| Временное сопротивление разрыву | ≥ 470 МПа | 561 – 565 МПа (Запас прочности более 20%) |
| Работа удара (KV2) при -40 °C (Центр шва) | ≥ 24 Дж | 53 – 86 Дж (Превышение в 2-3 раза) |
| Работа удара (KV2) при -40 °C (ЗТВ) | ≥ 24 Дж | 102 – 183 Дж (Превышение до 7,5 раз!) |
Так как дуге не нужно сжигать лишнюю энергию на расплавление, общее тепловложение падает. Вы сдаете стыки технадзору с первого раза, используя стандартные бюджетные флюсы для северного исполнения швов.
Ищете замену ESAB ICE, Lincoln Electric или Miller?
Многие производственники ошибочно полагают, что высокоэффективная автоматическая сварка (двухдуговая или с подогревом проволоки) доступна только у покинувших рынок западных брендов. Система AOTAI ASAW-1250 ACDC / ASAW-1250 Plus не только полностью заменяет санкционное оборудование в атомной энергетике, судостроении и изготовлении гидроэнергетических трубопроводов и башен ветроустановок, но и превосходит их по срокам окупаемости за счет использования одного источника питания.
Протестируйте технологию на ваших контрольных образцах
Приглашаем главных инженеров и сварщиков в наш демонстрационный зал в г. Подольск. Официальное представительство AOTAI в России.
Записаться на демонстрацию